2026/11/09 作者:河南鸿炉科技
🎯摘要
增材制造 TC4 钛合金构件在逐层堆积成型过程中,热循环反复作用会在构件内部形成显著的残余应力,易引发后续加工变形、尺寸漂移,同时钛合金在高温环境下活性强,易与氧、氢等介质发生反应,产生表面氧化、氢脆缺陷,严重制约消费电子精密结构件的良率与服役稳定性。本文针对消费电子领域大尺寸 TC4 3D 打印零件,介绍配套真空热处理方案,采用高真空环境下的去应力退火工艺,在控制残余应力释放的同时规避氧化与氢脆风险,为同类钛合金增材构件的后处理提供参考思路。
一、引言
消费电子产品对结构件的外形精度、表面品质、一致性要求严苛。采用金属增材制造制备的 TC4 钛合金零件,成型效率高、结构设计自由度大,但成型过程快速熔凝带来的残余应力是突出痛点。残余应力释放不均会造成零件后续机加工翘曲、装配尺寸超差。
TC4 钛合金化学活性高,温度升高后对氧、氢、氮亲和力大幅提升。氧气会造成表面氧化、形成脆化层;氢元素渗入基体则诱发氢脆,在载荷作用下产生微裂纹。常规气氛热处理无法满足防护要求,因此必须依托真空热处理环境开展去应力处理。结合产品规格,工件整体轮廓尺寸偏大,对炉膛温场均匀性、真空系统保压能力、工艺联锁逻辑提出相应要求。
二、工艺方案设计思路
本工艺为相变点以下去应力退火,TC4 相变温度约 995 ℃,选用 800 ℃保温,在不改变基体主要金相组织的前提下,依靠原子扩散松弛内部残余应力。
整套工序全程依托高真空环境保护:炉体抽真空至 10⁻³ Pa 后启动加热,由室温 25 ℃匀速升温至 800 ℃,升温时长 2 h;到达温度后恒温保温 4 h,保证构件内部应力充分释放,保温阶段持续维持真空条件,抑制炉内水汽、残余杂质气体与钛基体反应。保温结束后停止加热,构件在真空密闭腔体内随炉缓慢冷却;待炉温降至 200 ℃,钛合金化学活性大幅下降后,方可解除真空、开炉取件。
高温区间禁止接触大气,是防止氧化吸氢、规避氢脆的核心控制原则;采用真空随炉缓冷,冷却过程平缓,避免冷却过快产生二次应力集中。
三、设备选型要点
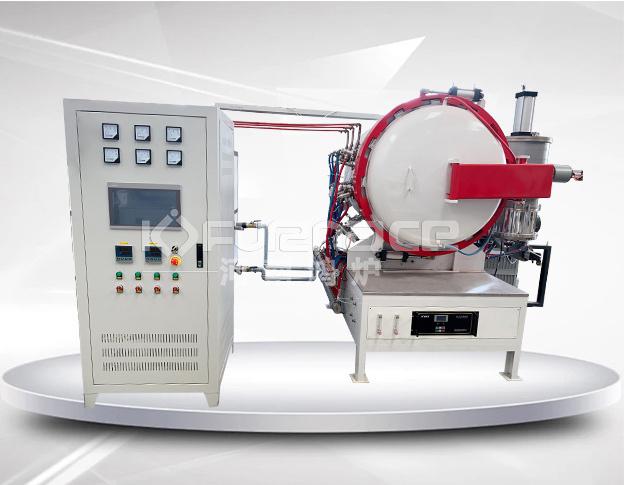
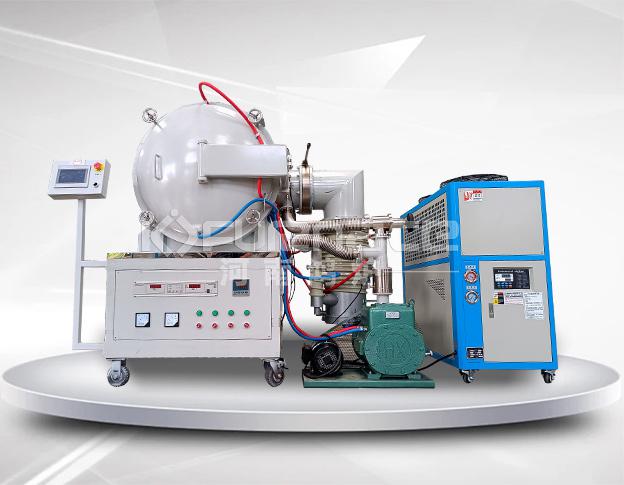
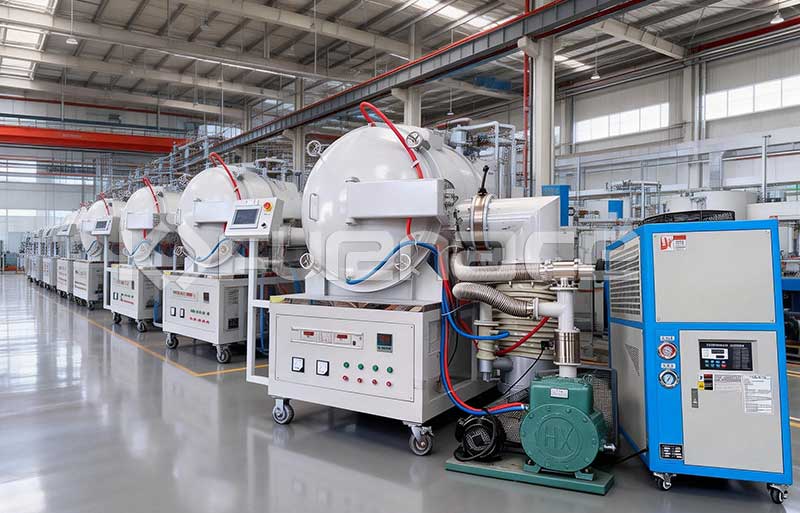
针对大尺寸 TC4 增材构件的真空去应力需求,选用高真空退火炉。炉膛空间预留合理装料间隙,适配工件及配套工装放置,保障炉内气流、热场分布均匀。
真空机组具备稳定抽气能力,能够达到工艺所需工作真空等级,同时炉体具备良好密封性,压升率控制在合理范围,保证保温长周期内真空环境稳定,避免杂质气体持续渗入。加热与隔热结构选用低放气、低污染配置,减少高温下放气产物对消费电子零件表面造成污染,满足外观件品质要求。
控制系统采用可编程程序温控模式,支持升温、保温、冷却全流程自动运行,配套温度联锁保护机制,设置高温锁止破真空功能,规避人员误操作带来的报废风险。冷却方式采用真空随炉缓冷,冷却速率由炉体自然散热决定,工艺节奏平稳,适合应力缓释需求。
四、工艺控制重点与质量保障
工件入炉前的预处理是氢脆防控的前置环节。3D 打印后残留的粉末、切削液、清洗剂等含湿、含氢物质需要充分清理干燥,工装夹具同样提前除气,降低炉内水汽来源,从源头减少氢元素引入。
热处理过程中重点监控两项指标:炉膛温度均匀性与真空稳定性。温场均匀性直接决定同批次不同位置构件应力释放效果一致;真空一旦出现异常波动,杂质气体侵入,会直接造成零件氧化甚至氢脆隐患。
工艺冷却节点严格执行温度管控,未到设定温度不得开炉。该工艺不追求快速冷却,随炉缓冷模式应力释放更平缓,不容易在构件内部形成新的应力集中,契合消费电子精密件尺寸稳定性需求。
五、结语
真空去应力退火是消费电子 TC4 钛合金 3D 打印构件消除成型残余应力的有效手段。依托高真空环境隔绝氧、氢介质,配合合理的升温、保温与冷却制度,既能够有效释放增材制造残余应力,稳定零件尺寸,又可以避免钛合金高温氧化、氢脆缺陷产生。该工艺路线适配大尺寸精密钛合金增材结构件生产,在控制产品精度、保障表面品质方面具备优势,可应用于消费电子钛合金结构件的标准化后处理工序。