2026/11/17 作者:河南鸿炉科技
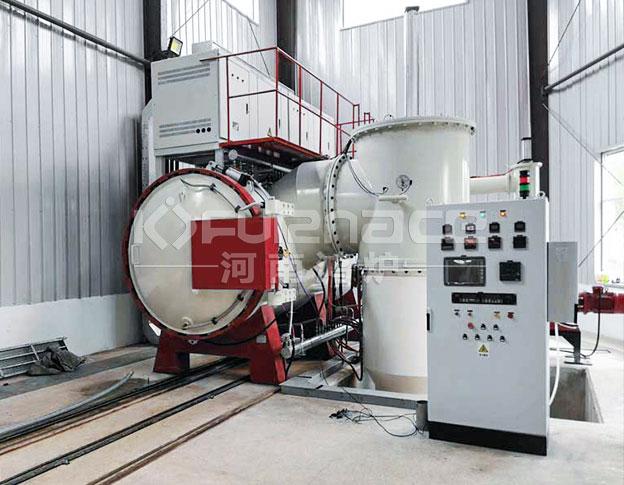
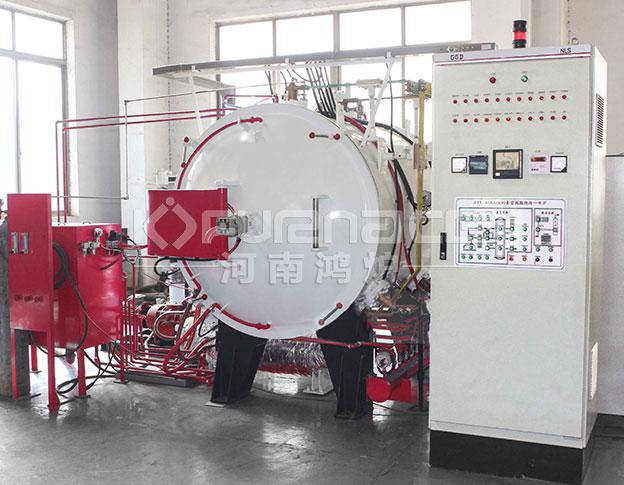
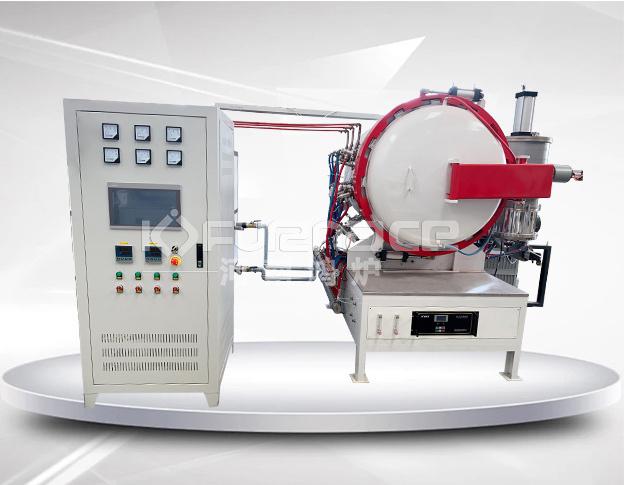
无氧铜具备优良的导电、导热性能,是电力、半导体、热管理领域核心基材。但无氧铜高温下极易氧化,氧化层会直接阻碍钎料润湿,造成焊缝气孔、虚焊、工件性能下降。本文介绍配置分子泵机组的真空钎焊炉,针对无氧铜 850~900℃钎焊工况,依托无油高真空环境,实现铜件及铜 - 不锈钢异种构件的精密钎焊,满足高洁净、低漏率、高导电导热的产品要求。
一、无氧铜钎焊难点分析
无氧铜对氧、碳污染十分敏感。常规真空系统如果存在油蒸气返流,高温下铜表面会生成氧化膜、渗碳层:
1. 氧化膜阻碍银铜钎料铺展润湿,焊缝成型差;
2. 杂质污染会降低工件导电、导热指标;
3. 焊缝容易产生微气孔,漏率指标难以达标。
850~900℃是无氧铜常用钎焊温度区间,该温度下铜原子活性高,对炉膛内残余气体、油污染容忍度更低,因此对真空系统洁净度提出严苛要求。
二、分子泵真空系统方案优势
本设备采用机械泵 + 分子泵真空机组,区别于传统扩散泵方案,核心优势体现在洁净度与工艺稳定性:
1. 无油高真空,杜绝返油污染
分子泵依靠高速转子对气体分子进行动量传输,泵体本身不使用工作油,不存在扩散泵常见的油返流问题,炉膛内无油蒸气污染,保障无氧铜表面光亮,无渗碳、发黑现象。
2.抽气效率高,生产节拍可控
分子泵无需长时间预热,启动速度快,可快速达到工艺所需高真空度;真空压力稳定,升温、保温阶段真空波动小,便于批量生产工艺复现。
3. 残余气体控制能力强
对氧气、水汽等有害气体抽除效果好,在 850~900℃高温保温阶段,维持低分压环境,抑制铜的氧化,保证钎料充分润湿,焊缝致密均匀。
三、炉体与温控系统设计
1. 温控区间:850~900℃
该温区适配银铜系钎料钎焊,兼顾钎料流动性与无氧铜晶粒控制,避免温度过高造成铜基材晶粒粗大、力学性能劣化。
2. 分区均匀加热结构
炉膛温场经过仿真调校,温场均匀性满足精密钎焊要求,工件各部位同步升温、保温,避免局部过热或欠温导致钎缝缺陷。
3. 可编程温控系统
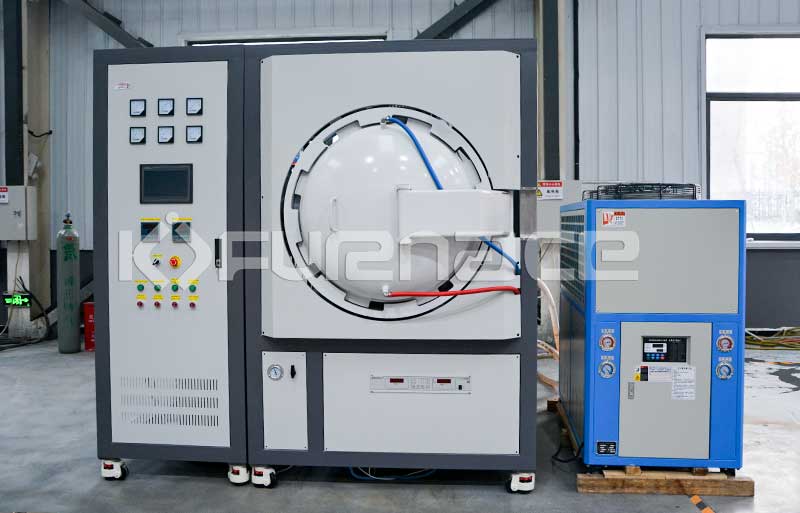
采用 PLC + 温控仪表多段程序控温,可设置抽真空、升温、保温、缓冷、快冷全流程曲线;工艺参数可存储、导出,生产数据全程可追溯,方便工艺调试与质量管控。
4. 安全联锁机制
配备真空异常、超温、水压、过流等多重联锁保护,出现异常自动停止升温,规避工件报废与设备风险。
四、典型应用工件与工艺要求
适配工件类型:半导体水冷散热模组、大功率电力触头、真空灭弧室组件、无氧铜真空器件、铜不锈钢异种焊接构件等。
成品指标:钎缝饱满致密、无虚焊气孔,焊缝强度高,漏率低;工件钎焊后表面光亮,导电导热性能稳定。
五、小结
针对无氧铜 850~900℃真空钎焊场景,分子泵型真空钎焊炉以高洁净无油真空环境解决了铜件高温氧化、油污染的痛点,温场稳定、工艺重复性好,适合高要求精密导电散热件的批量钎焊生产,是半导体、电力热管理行业无氧铜钎焊重要的装备方案。